炼铁与炼钢:回转、倾动与检修
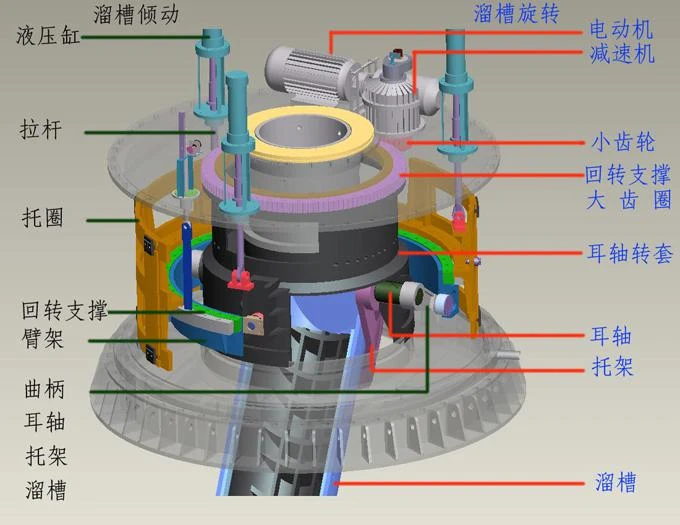
布料器
四点接触回转支承,重视热环境、密封和污染。
烧结台车与鱼雷罐车
双列圆锥等轮端支撑,关注密封、载荷与冲击。
转炉
操作端整体调心滚子、传动端剖分调心滚子等方案,倾动传动另有圆柱/圆锥等配置。
技术重点
剖分结构可服务检修需求,选型仍需受载、安装配合和更换空间。
连铸:高温、蒸汽与辊系变形
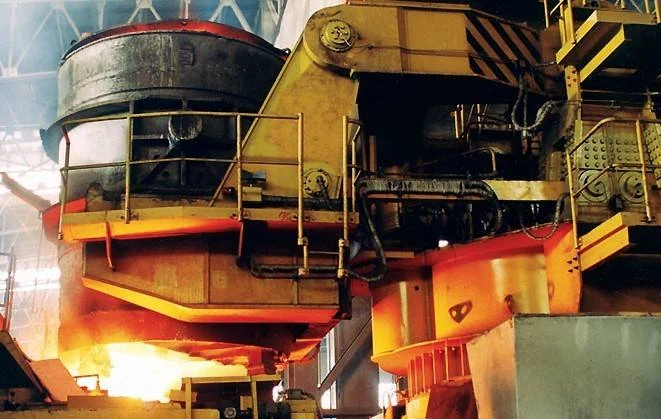
轴承位置
结晶器、扇形段辊系与钢包回转台。
辊系方案
满装圆柱、滚针、调心或单列调心、三圈与水冷剖分等结构,随辊位与空间变化。
回转台方案
三排圆柱滚子回转支承与自润滑关节支撑,承受交变倾覆载荷。
技术重点
高温稳定性、密封、工作游隙、润滑和辊系热变形;分开记录轴承温度与环境温度。
热轧板带:工作辊与支承辊
轴承位置
粗轧、精轧工作辊与支承辊。
结构方案
四列圆锥、四列圆柱与相应双列圆锥/推力支撑;油膜支承辊另有大锥角双列圆锥定位方案。
工况特点
轧制力、冲击、速度与冷却液污染,径向和轴向载荷应分别计算。
技术重点
材料与热处理、装配游隙、润滑和密封;精轧精度要求不能直接套到所有辊位。
型钢、棒线材与导卫
万能轧机
水平与立辊的四列圆柱、双/四列圆锥等不同配置。
棒材机组
粗中轧与预精轧径向承载和轴向定位分别安排。
导卫与线材精轧
关注高线速度对应的轴承实际转速、保持器、润滑和密封。
技术重点
轧线速度 m/s 不能直接当 rpm;需滚径及传动关系换算,完整后缀与精度等级按辊位确认。
冷轧与森吉米尔:精度与配组
冷轧
不同辊数机组的四列圆柱/圆锥和侧支撑方案,重视内圈加工、精度和游隙。
森吉米尔
二列或三列圆柱滚子支承辊配置,资料强调配组截面高度和回转精度。
技术重点
配组关系、辊系刚度、接触修形与密封必须一起控制。
资料输入
机架结构、辊位、配组编号、安装与磨削记录,不仅提交单个型号。
辅助设备:矫直、剪切、辊道与滑轮
矫直机
调心与双列满装圆柱密封等方案。
飞剪
圆柱/圆锥滚子与特殊游隙,考虑启停和精度。
冷床与辊道
低速或高温条件下的润滑、游隙和表面保护。
起重滑轮
密封满装双列圆柱滚子。
技术重点
辅助设备工况与主轧机不同,应分别定位载荷、温度、速度及维护要求。
技术沟通资料清单
设备与位置
设备型号、轴承安装位置、完整轴承型号及后缀;如为替代项目,提供原结构图与配合尺寸。
运行记录
分别填写轴承转速 rpm、径向与轴向载荷、冲击或启停情况;纸机线速度、轧线速度等不能直接当作轴承转速。
润滑与安装
润滑方式、润滑剂牌号、供油或补脂记录、工作温度、装配游隙或预紧、密封及污染情况。
问题与目标
温升、噪声、振动、剥落等现场现象,发生时间、照片与检修记录,以及停机窗口或改造目标。
APPLICATION SUPPORT
把设备问题转成具体技术需求
提供完整型号、设备位置及运行记录,开展结构、润滑、安装或替代方案沟通。
2025 集团行业应用资料整理 · 项目记录与设计目标按具体设备条件理解。
